
Een plunjer van een mestpomp of een laminaire stromingsrol faalt zelden vanwege bulkvermoeidheid. Schade begint aan het oppervlak: door slijtage, erosie of herhaald mechanisch contact wordt materiaal verwijderd totdat het onderdeel niet langer zijn tolerantie behoudt. Het meest praktische industriële antwoord is een laag carbidecomposietpoeder, aangebracht door thermisch spuiten, bekleden of lassen. Correct gespecificeerd, gaat die laag ruimschoots langer mee dan ongecoat staal; slecht gespecificeerd, faalt het vroegtijdig om redenen die volledig te vermijden zijn. In dit artikel wordt uitgelegd wat carbidecomposietpoeder is, hoe het wordt vervaardigd en hoe u een kwaliteit selecteert die in de praktijk goed presteert.
Wat is carbide-composietpoeder?
Carbide-composietpoeders zijn technische materialen die een harde carbidefase combineren met een nodulair metaalbindmiddel. De carbidefase, meestal wolfraamcarbide (WC) of chroomcarbide (Cr3C2), zorgt voor hardheid en slijtvastheid. Het bindmiddel, meestal kobalt of een nikkellegering, houdt de carbidedeeltjes bij elkaar, absorbeert impactenergie en geeft de afzetting taaiheid.
Het woord "composiet" markeert het belangrijke onderscheid. Een zuiver carbidepoeder is in wezen één enkele verbinding. Een composietpoeder is een ontworpen mengsel waarin fijne carbidedeeltjes gelijkmatig door een metaalmatrix worden verspreid. Wanneer het poeder door een spuitpistool of bekledingskop wordt geleid, smelt het en stolt het opnieuw als een coating die zich gedraagt als een metaalmatrixcomposiet: hard genoeg om slijtage te weerstaan, maar toch sterk genoeg om mechanische schokken op te vangen.
 Carbide-composietpoeder voor slijtvaste coatings Dit poeder combineert meerdere carbiden met een metaalbindmiddel voor een hoge hardheid en corrosiebestendigheid. De uniforme deeltjesverdeling is geschikt voor HVOF- en HVAF-spuiten, waardoor het relevant is voor gereedschappen en onderdelen die worden blootgesteld aan slijtage en oxidatie. Bekijk Product →
In de praktijk zijn de carbidedeeltjesgrootte en het bindmiddelgehalte de twee hefbomen die het coatinggedrag controleren. Fijnere carbidedeeltjes produceren gladdere, dichtere oppervlakken die goed bestand zijn tegen erosie van fijne deeltjes; grovere carbiden zijn bestand tegen schuren door gutsen, maar laten een ruwere afwerking achter. Het bindmiddelgehalte ligt gewoonlijk tussen de 10 en 25 gewichtsprocent: meer bindmiddel voegt taaiheid toe, terwijl minder bindmiddel de hardheid verhoogt ten koste van de brosheid. Kopers in slijtagekritische industrieën slaan steeds vaker generieke grondstoffen over en specificeren composietpoeders die zijn geformuleerd voor een bekende storingsmodus.
Hoe carbide-composietpoeders worden gemaakt
Drie factoren bepalen het grootste deel van het prestatieverschil tussen goed en slecht carbidecomposietpoeder: de productieroute, de poedergrootte en de kwaliteit van het carbide-bindmiddel-interface.
Gesinterd en gemalen
Een mengsel van carbide en bindmiddel wordt tot een massief blok gesinterd, vervolgens vermalen en tot poeder geclassificeerd. De resulterende deeltjes zijn hoekig en blokvormig. Deze route produceert dichte, sterke deeltjes en is gebruikelijk bij HVOF-spuiten, waarbij de dichtheid van de coating belangrijker is dan een perfect bolvormige voeding.
Geagglomereerd en gesinterd
Fijne carbide- en bindmiddelpoeders worden gemengd met een organisch bindmiddel, gesproeidroogd tot bolvormige agglomeraten en gesinterd om de fasen te versmelten en de organische component te verwijderen. Bolvormige deeltjes stromen gelijkmatiger door poedertoevoersystemen en produceren consistentere coatings. Daarom domineert deze route supersonisch spuiten en lasercladding.
Poedergrootte
De laatste classificatiestap bepaalt de deeltjesgrootteverdeling. Grove sneden vormen snel dikke lagen, maar laten een ruwer oppervlak achter; fijne sneden produceren een dichte, gladde coating, maar worden minder gemakkelijk doorgevoerd. Leveranciers die zowel de snijpunten als de distributievorm controleren, geven de coatingingenieur een veel kleinere procesvariatie om te beheren.
| Productieroute | Deeltjesvorm | Typisch gebruik |
|---|---|---|
| Gesinterd en gemalen | Hoekig, blokvormig | HVOF-coatings, dichte afzettingen |
| Geagglomereerd en gesinterd | Bolvormig, poreus | Thermisch spuiten, lasercladden, consistente voeding |
Gemeenschappelijke composities en waar ze allemaal voor zijn
Twee systemen domineren de industriële praktijk: WC-Co en Cr3C2-NiCr. Door de praktische grenzen van elk te kennen, worden de meest voorkomende specificatiefouten vermeden.
| Systeem | Hardheid | Maximale servicetemp. | Sleutelkracht | Typische toepassing |
|---|---|---|---|---|
| WC-Co | 1100–1300 hoogspanning | Ongeveer 450°C | Slijtvastheid, taaiheid | Snijgereedschappen, slijtdelen, gereedschapsverbindingen |
| WC-Ni of WC-Co-NiCr | 1000–1200 hoogspanning | Ongeveer 500°C | Betere corrosieweerstand | Rollen, assen, hydraulische componenten |
| Cr3C2-NiCr | 800–1000 hoogspanning | Ongeveer 850°C | Slijtage- en oxidatieweerstand bij hoge temperaturen | Turbineonderdelen, hogetemperatuurglijbanen, sproeiers |
De snelle selectieregel is eenvoudig. Als het onderdeel koel blijft en slijtage de belangrijkste vijand is, is WC-Co de standaard. Als er corrosie aanwezig is, ga dan over op een bindmiddel op nikkelbasis. Als de oppervlaktetemperatuur boven de 500 °C komt, is Cr3C2-NiCr meestal de juiste familie.
Waar carbide-composietpoeders waarde bieden
Carbide-composietpoeders verdienen hun geld in omgevingen waar stilstand duur is en vervanging moeilijk is.
- Slijtvaste coatings voor procesapparatuur: rollen, asbussen, bussen, plunjers en zuigerstangen zijn veel voorkomende kandidaten. Een wolfraamcarbidecoating aangebracht door supersonisch spuiten of HVOF verlengt de levensduur van het oppervlak meerdere malen vergeleken met gehard staal.
- Snij- en boorgereedschap: mijnbouwbits, wegfreeshouwelen en wisselplaten voor het snijden van metaal vertrouwen op WC-gebaseerde composieten voor de hardheid aan de snijkant.
- Reparatie en revisie: versleten onderdelen worden herbouwd door lasercladding of plasmacladding met een carbidecomposiet, waardoor de afmetingen worden hersteld en tegelijkertijd de oorspronkelijke specificatie wordt verbeterd.
- Componenten voor hoge temperaturen: Cr3C2-NiCr-coatings beschermen onderdelen in gasturbine- en verbrandingsomgevingen waar hardheid alleen niet voldoende is.
 Wolfraamcarbide thermische spuitpoederserie Deze serie is ontworpen voor thermische spuit- en bekledingsprocessen en omvat kobalt- en nikkelmatrixlegeringen met een gevarieerd carbidegehalte. Het richt zich op erosie bij hoge temperaturen, slijtage van rotsen en corrosie van gesmolten metaal, ter ondersteuning van reparatie- en OEM-coatingtoepassingen. Bekijk Product →
Voor een coatingtoepassing moet het poeder geschikt zijn voor het spuitproces en de beoogde oppervlakteafwerking. Thermische spuitkwaliteiten zijn ontworpen voor consistente toevoer- en deeltjesmorfologie. Daarom is het gebruik van een speciaal thermisch spuitpoeder doorgaans beter dan het in gebruik nemen van een generieke kwaliteit. Dezelfde gedachtegang geldt voor reparatiewerkzaamheden: in plaats van een dure as of rol te slopen vanwege plaatselijke slijtage, kan een werkplaats het oppervlak weer opbouwen met een hardmetaalcomposiet en dit afwerken tot de oorspronkelijke tolerantie. Het gerepareerde onderdeel presteert vaak beter dan het origineel, omdat het bewerkte oppervlak nooit deel uitmaakte van het oorspronkelijke ontwerp.
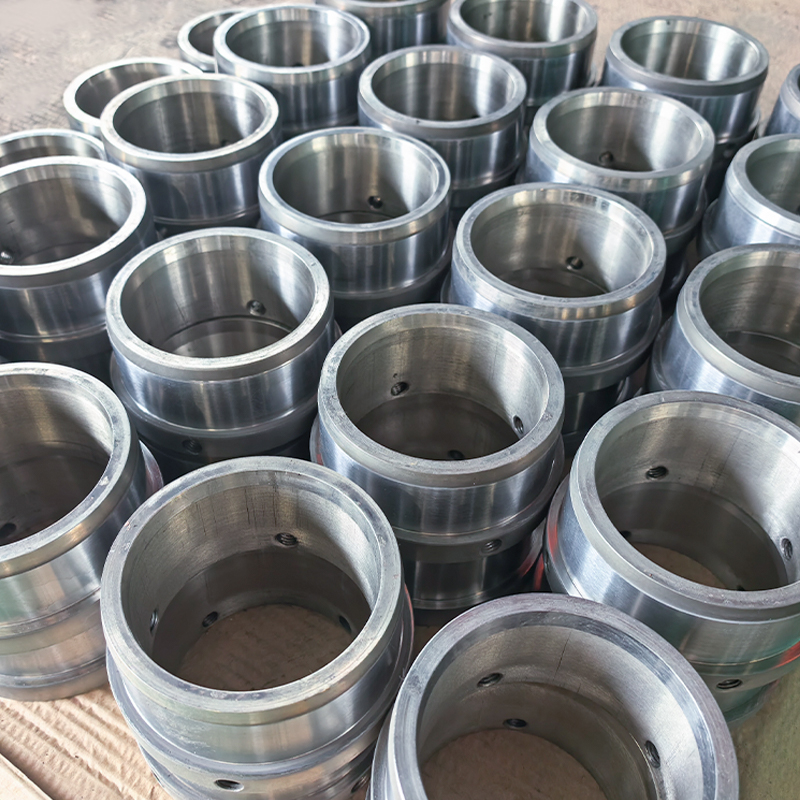
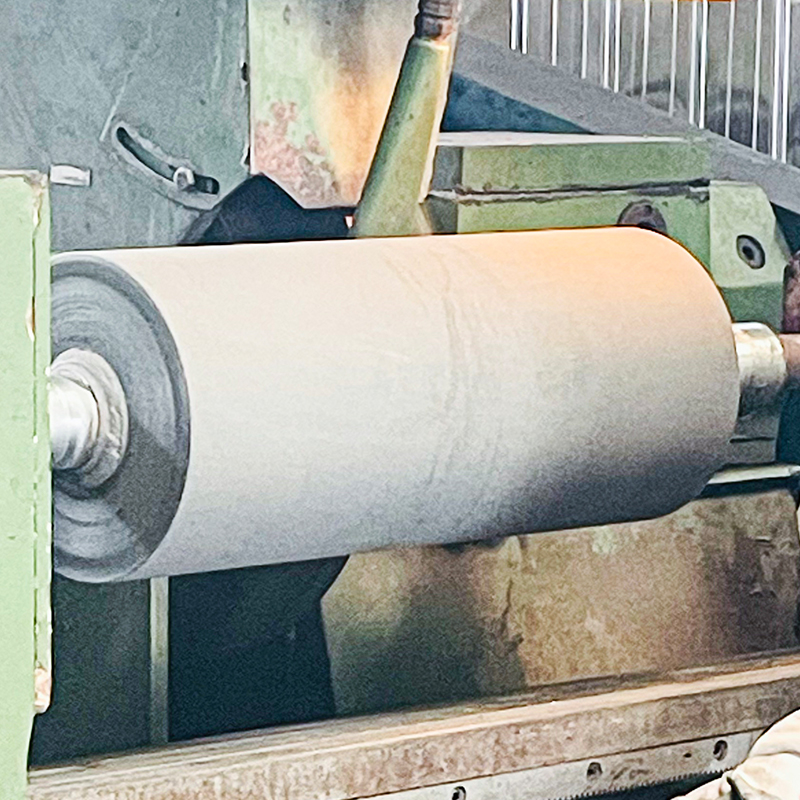 Aangepaste met wolfraamcarbide gecoate componenten Dit aanbod omvat kant-en-klare gecoate rollen, bussen en assen met wolfraamcarbide of keramische afwerkingen. Het is geschikt voor fabrieken die op zoek zijn naar gekwalificeerde gecoate onderdelen zonder interne coatingstappen, en biedt slijtvastheid voor veeleisende taken. Bekijk Product →
Voor OEM-onderdelen en vervangingscomponenten geven veel fabrieken de voorkeur aan een volledig gecoat onderdeel in plaats van een interne coatingstap. Met wolfraamcarbide gecoate rollen, plunjers en hulzen worden vervolgens klaar voor installatie geleverd, waarbij de coating al geschikt is voor de aangegeven toepassing.
Hoe u de juiste kwaliteit selecteert
De selectie begint met de bedrijfstoestand, niet met de poedercatalogus. Werk deze punten op volgorde door en de kandidatenlijst wordt snel kleiner.
- Identificeer de dominante slijtagemodus. Slijtage, erosie, glijslijtage en cavitatie bevorderen elk verschillende carbidegroottes en bindmiddelinhoud.
- Stel de servicetemperatuur in. Boven ongeveer 500 °C verliezen composieten op WC-basis hun hardheid en kan de coating verslechteren; overstappen op Cr3C2-NiCr.
- Controleer de chemische omgeving. Nikkelbindmiddelen zijn in veel procesvloeistoffen veel beter bestand tegen waterige corrosie dan kobalt; zure service kan een verzegelde of speciale kwaliteit vereisen.
- Kies de deeltjesgrootteverdeling. Het regelt de coatingdichtheid, oppervlakteruwheid en de maximale praktische coatingdikte.
- Zorg ervoor dat het poeder bij het proces past. HVOF en supersonisch spuiten hebben een maatsnede nodig die betrouwbaar kan worden gevoed; lasercladding heeft een ander venster nodig; oxyacetyleen-sproeilassen tolereert een groter bereik.
Een veelgemaakte fout is puur kiezen op hardheid. De coating met het hoogste Vickers-getal kan vroegtijdig falen als het bindmiddel corrodeert of de gebruikstemperatuur de matrix verzacht. Dit is de reden waarom ervaren kopers de leverancier het volledige bedrijfsbeeld overhandigen, inclusief temperatuur, media, slijtagemodus en beoogde oppervlakteafwerking, in plaats van alleen maar een hardheidswaarde. Een goede bron voor het vergelijken van eigenschappen van de volledige materiaalfamilie is onze carbidecomposietpoedertype en selectiegids, waarin dezelfde beslissingen dieper worden behandeld.
Zodra een cijfer op de shortlist staat, sluit verificatie de cirkel. Een snelle metallografische controle bevestigt de carbideverdeling en porositeit, terwijl een hardheidsmeting over de coatinglaag laat zien of de afzetting overeenkomt met de specificatie. Voor kritische componenten zijn het testen van de hechtsterkte en procesdocumentatie net zo belangrijk als de poederchemie zelf.
De conclusie is eenvoudig. Carbide-composietpoeder is geen enkel materiaal; het is een ontwerpsysteem. Carbidechemie, bindmiddelmetallurgie, productieroute en deeltjesgrootte veranderen allemaal het eindresultaat. Als u ze op de juiste manier aanpakt, wordt een gecoat onderdeel een gepland onderhoudsitem in plaats van een noodstoring. Begrijp ze verkeerd, en geen enkele laagdikte zal de klus redden.
Elke slijtagekritische toepassing begint met een duidelijke definitie van de faalwijze en het servicebereik. Zodra die bekend zijn, kan het juiste carbide-composietpoeder worden gespecificeerd, toegepast en geverifieerd, en krijgt de plant wat hij daadwerkelijk nodig heeft: een oppervlak dat meegaat tot het geplande onderhoudsvenster.