
Op kobalt gebaseerd legeringspoeder krijgt zelden veel aandacht totdat een onderdeel niet meer werkt. Door de jaren heen hebben we gezien hoe het klepzittingen redde die om de paar maanden werden vervangen, pompplunjers in chemische fabrieken in leven hield en het oppervlak van hete, schurende rollen vasthield lang nadat zachtere materialen het hadden opgegeven. Als u besluit of een kobaltlegering geschikt is voor uw toepassing, legt deze gids uit wat het poeder eigenlijk is, welke families er in de praktijk toe doen, hoe het wordt gemaakt en hoe u een kwaliteit kiest zonder te betalen voor eigenschappen die u nooit zult gebruiken.
Wat is op kobalt gebaseerd legeringspoeder eigenlijk?
Op kobalt gebaseerd legeringspoeder is een metallische grondstof waarin kobalt de basis van de chemie vormt en gewoonlijk ergens tussen de 40% en 65% van het totale gewicht bijdraagt. Al het andere wordt doelbewust, element voor element, toegevoegd om een specifieke taak uit te voeren. Chroom, normaal gesproken 20% tot 30%, bouwt de beschermende oxidelaag op die bestand is tegen oxidatie en hete corrosie. Wolfraam en molybdeen verhogen de hittesterkte en vormen samen met koolstof harde carbidedeeltjes. Koolstof is in feite de hardheidswijzer: een hoger koolstofgehalte produceert meer carbide, meer slijtvastheid en minder ductiliteit. Nikkel verbetert de taaiheid en thermische stabiliteit, terwijl silicium, boor en ijzer in kleinere hoeveelheden voorkomen om het smeltgedrag en de kosten aan te passen.
Er is ook een metallurgische reden dat deze legeringen zich zo anders gedragen dan poeders op nikkel- of ijzerbasis. Kobalt verandert de kristalstructuur met de temperatuur, en dankzij de lage stapelfoutenergie kan het onder glijdend contact uitharden. Het praktische resultaat is een ongebruikelijke weerstand tegen vreten, cavitatie en metaal-op-metaal-slijtage, wat precies het soort schade is dat een afdichtingsoppervlak vernietigt, zelfs als de bulkhardheid van een onderdeel er op papier perfect passend uitziet.
Belangrijkste typen en wat ze allemaal goed doen
De kobaltfamilie is breed en de namen van de kwaliteiten alleen vertellen je heel weinig. Het is veel nuttiger om poeders te sorteren op basis van de taak die ze moeten uitvoeren.
| Familie | Typische legeringselementen | Hardheidsbereik | Het meest geschikt voor |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Ernstige slijtage en metaal-op-metaal glijden bij temperatuur |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, koolstofarm | 25-35 HRC | Corrosie plus hitte, waar impacttolerantie ertoe doet |
| Co-Cr-W-Ni | Cr en W met 5-15% Ni | 30-45 HRC | Slijtvastheid waar scheuren een echte zorg zijn |
| Co-Ni-Cr-W | Hoge Ni, matige Cr en W | 25-40 HRC | Hete hardheid gecombineerd met betere taaiheid |
| Co-Cr-W-C met carbidetoevoeging | Carbide gemengd in de kobaltmatrix | 50-60 HRC en hoger | Snijkanten en extreme schurende omstandigheden |
Hardheid is echter slechts één getal. Een 50 HRC-kobaltlegering met een zware carbidefractie kan een slechte keuze zijn voor een oppervlak dat tegen een stootje kan, terwijl een zachtere, hardere soort dit ruimschoots kan overleven. Voordat we een chemie aanbevelen, vragen we meestal hoe de storing eruit ziet op het beschadigde onderdeel, omdat die ene vraag meer geld bespaart dan welk specificatieblad dan ook.
 Op kobalt gebaseerd legeringspoeder voor slijtage en gebruik bij hoge temperaturen Kobalt-chroom-wolfraampoeder voor overlay-lassen, sproeilassen en componenten voor hoge temperaturen; meerdere kwaliteiten en hardheidsbereiken ondersteunen beslissingen over slijtage, corrosie en impact. Bekijk Product →
Waarom deze legeringen moeilijke omstandigheden overleven
De reputatie van kobaltlegeringen berust op een combinatie van eigenschappen die zelden samen in één materiaal voorkomen.
- Warme hardheid: deze legeringen behouden een bruikbare hardheid tot ongeveer 600 tot 800 graden Celsius. Daarom worden ze vaak gebruikt bij warmvervormen en kleptoepassingen.
- Slijtvastheid tegen vreten en lijmen: kobaltoppervlakken zijn bestand tegen lassen aan een tegenvlak, waardoor glijdende paren aanzienlijk langer meegaan.
- Weerstand tegen cavitatie-erosie: pompen, propellers en hydraulische componenten profiteren hier meer van dan van de ruwe hardheid.
- Oxidatie- en sulfidatiebestendigheid: de chroomrijke oxidelaag beschermt het oppervlak in oven- en rookgasomgevingen.
- Corrosiebestendigheid: de prestaties variëren afhankelijk van de chemie, maar kobalt-chroomsoorten kunnen veel zuren, chloriden en processtromen goed verwerken.
- Hechtingsgedrag: kobaltpoeders bevochtigen stalen substraten gemakkelijk, waardoor bekleding en spuitlassen een betrouwbare metallurgische hechting krijgen.
De afwegingen zijn net zo reëel. Kobalt is een duur metaal, het bewerken van een op kobalt gebaseerde afzetting is langzaam werk, en een slecht gecontroleerd proces kan de coating met ijzer van het substraat verdunnen totdat de eigenschappen waarvoor je hebt betaald verdwijnen. Deze legeringen verdienen hun kosten op specifieke plaatsen, niet overal.
Hoe het poeder wordt gemaakt en wat u moet controleren
Het meeste op kobalt gebaseerde legeringspoeder wordt tegenwoordig geproduceerd door gasverneveling. De lading wordt gesmolten, vaak onder vacuüm of in een inerte atmosfeer, zodat reactieve elementen zoals chroom niet verloren gaan door oxidatie, en de vloeistofstroom wordt door een hogedrukgasstraal opgebroken in fijne druppeltjes die stollen tot bijna bolvormige deeltjes. Bolvormig poeder stroomt consistent door een bekledingskop of een spuitpistool en produceert een dichtere afzetting dan onregelmatig vermalen materiaal.
De deeltjesgrootte is afgestemd op het proces dat u wilt uitvoeren:
- Ongeveer 15 tot 45 micron voor lasercladden en additieve productie, waarbij fijne lagen en gladde sporen nodig zijn.
- Ongeveer 45 tot 106 micron voor hogesnelheidsspuiten met zuurstofbrandstof en plasma.
- Ongeveer 53 tot 150 micron voor plasma-overdrachtboog- en autogeen-spuitlassen, waarbij hogere voedingssnelheden domineren.
Wanneer een levering arriveert, zijn de cijfers die de moeite waard zijn om zorgvuldig te lezen de chemische analyse, de deeltjesgrootteverdeling met D10-, D50- en D90-waarden, zuurstofgehalte, schijnbare en tapdichtheid, stroomsnelheid, deeltjesmorfologie en het niveau van satellieten en porositeit. Een poeder dat voldoet aan de chemische specificatie, maar een hoog zuurstofgehalte of een grote spreiding in de grootte heeft, zal porositeit en inconsistente afzettingen veroorzaken, en geen enkele vaardigheid van de operator kan dit volledig compenseren.
Het poeder op het onderdeel krijgen
Het aanbrengen van het poeder is waar de meeste coatingproblemen beginnen, en de keuze van het proces bepaalt alles verderop. Lasercladding produceert een dun, nauwkeurig spoor met een zeer lage verdunning en een kleine door hitte beïnvloede zone, die geschikt is voor afdichtingsvlakken, astappen en plaatselijke reparaties. Hoge snelheid spuiten met zuurstof geeft dichte coatings met een laag oxidegehalte over grotere oppervlakken en is populair voor rollen en hydraulische stangen. Oxyacetyleen-sproeilassen blijft een betrouwbare route voor dikkere afzettingen op klepzittingen en soortgelijke onderdelen, terwijl plasma-overdrachtsboog hoge afzettingssnelheden biedt voor bescherming tegen zware slijtage.
Wat de methode ook is, de bedieningselementen zijn hetzelfde: voorverwarmingstemperatuur, poedertoevoersnelheid, rijsnelheid, spooroverlapping en verdunning. Als deze fouten verkeerd zijn, blijkt dit later uit barsten, afbladderen of een coating die sneller doorslijt dan verwacht.
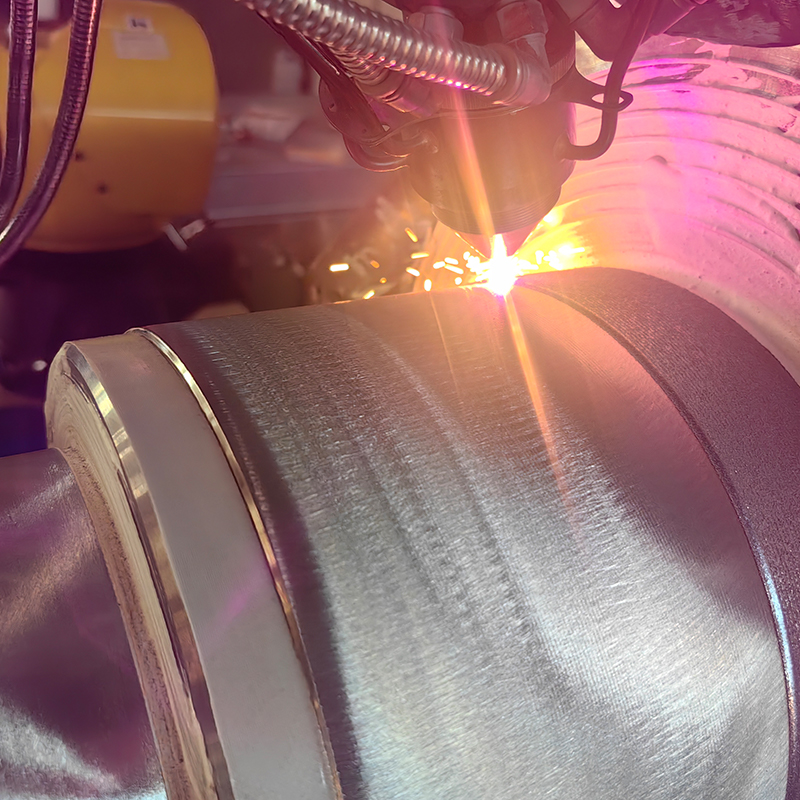 Lasercladservice voor oppervlaktemodificatie en reparatie van componenten Lasercladservice voor versleten rollen, schroeven of plunjers en voor oppervlaktemodificatie; metallurgische binding verbetert slijtage, corrosie, hitte, oxidatie of elektrische eigenschappen. Bekijk Product →
Van coating tot afgewerkt onderdeel
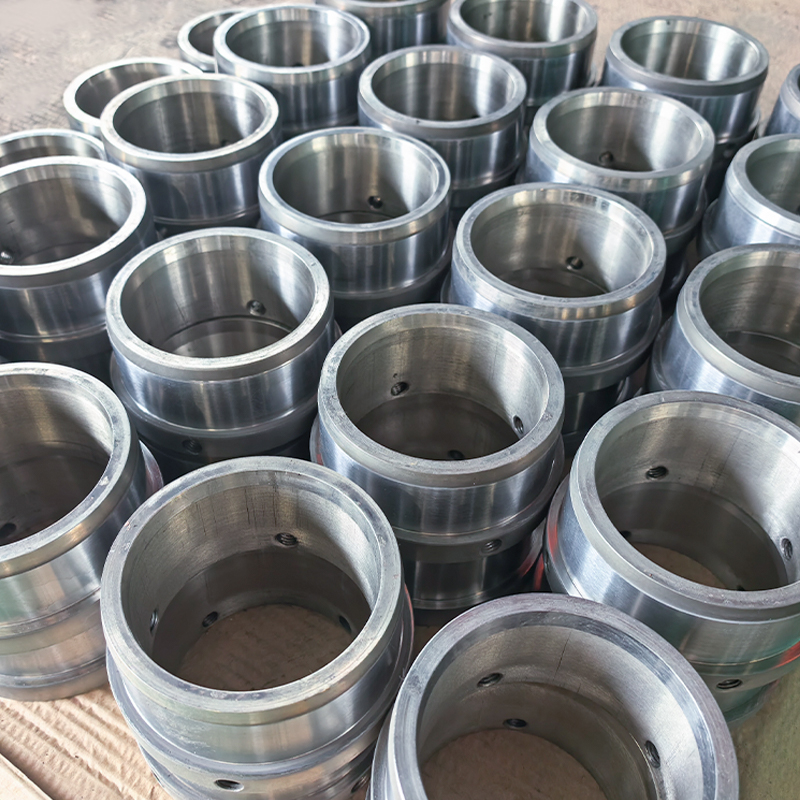
Een coating is slechts zo goed als het gedeelte eronder. Veel klanten komen naar ons toe met een versleten rol, schroef of plunjer en een productiedeadline, en wat ze eigenlijk nodig hebben is een afgewerkt onderdeel in plaats van een poederspecificatie. In die gevallen loopt het werk van de poederselectie tot de voorbereiding van het oppervlak, het aanbrengen van de coating, de machinale bewerking en de eindcontrole aan de hand van de originele tekening.
Rollen zijn het meest voorkomende voorbeeld: werkrollen, geleidingsrollen, laminaire stromingsrollen en spiegel- of matte rollen zijn allemaal afhankelijk van een hard, uniform oppervlak dat onder belasting zijn afwerking behoudt. Schroeven, asbussen, bussen en pompplunjers volgen dezelfde logica, waarbij de coating wordt gekozen vanwege het dominante slijtagemechanisme en de afmetingen worden gecontroleerd zodat het onderdeel zonder aanpassingen weer in de machine past.
Het juiste poeder kiezen: een praktische checklist
Als je een cijfer beperkt, omvat deze reeks de meeste beslissingen die er toe doen:
- Identificeer het dominante schademechanisme. Slijtage, adhesie, cavitatie, oxidatie en corrosie vereisen verschillende chemicaliën.
- Bevestig de bedrijfstemperatuur. Hete hardheid helpt alleen als het onderdeel echt heet wordt.
- Pas de deeltjesgrootte aan het proces aan, en niet andersom.
- Controleer het koolstofniveau aan de hand van uw tolerantie voor scheurvorming en bewerkingsproblemen.
- Controleer het substraat. Verdunning uit koolstofarm staal kan een afzetting met een hoog carbidegehalte nabij het grensvlak verzachten.
- Vraag om een monster en voer een proefonderdeel uit voordat u tot een productiebatch besluit.
Nog een opmerking over de kosten: omdat kobalt duur is, is het doorgaans verstandig om het als coating of als inzetstuk aan te brengen in plaats van er een heel onderdeel van te maken. Een bescheiden laag op de juiste plaats presteert vaak beter dan een massief onderdeel gemaakt van een goedkopere legering, tegen een fractie van de materiaalkosten.
We hebben jarenlang op kobalt gebaseerde legeringspoeders afgestemd op echte slijtageproblemen, en het eerlijke antwoord is dat geen enkele kwaliteit alles oplost. Als u het onderdeel, de bedrijfstemperatuur en een beschrijving van hoe het huidige onderdeel faalt, kunt delen, kunnen we een chemie, een deeltjesgrootte en een procesroute voorstellen die daarbij past. U bent van harte welkom om door onze te bladeren assortiment legeringspoeder om te zien hoe de kobaltsoorten zich verhouden tot de nikkel-, ijzer- en carbidefamilies, of stuur een tekening en laat ons de details met u doornemen.