
Iedereen die al jaren naast een poederbed staat, zal je hetzelfde vertellen: de machine krijgt de aandacht, maar het poeder bepaalt de uitkomst. Poeders voor additieve productie zijn geen gewone vulstoffen; het zijn technische grondstoffen, en hun chemie, deeltjesgrootteverdeling, vorm en zuiverheid reizen mee met elk afzonderlijk onderdeel dat u bouwt. Zorg ervoor dat ze goed zijn en het proces wordt voorspelbaar. Als je ze verkeerd begrijpt, ben je wekenlang bezig met het najagen van porositeit die je niet kunt verklaren.
We hebben veel tijd besteed aan het produceren van legeringspoeders en deze toegepast bij het bekleden, spuiten en vervaardigen van slijtdelen. Daarom is deze handleiding geschreven vanaf de werkvloer en niet vanuit de brochure. Er wordt besproken wat deze poeders zijn, hoe de belangrijkste families verschillen, welke specificaties er daadwerkelijk toe doen, en hoe je een poeder kunt afstemmen op het proces dat je uitvoert.
Wat zijn Additive Manufacturing-poeders eigenlijk?
Bij additieve productie op poederbasis wordt een metaalpoeder laag voor laag geconsolideerd tot een vast onderdeel. Het binden gebeurt op verschillende manieren, afhankelijk van de machine: een laser- of elektronenstraal smelt elke laag in poederbedfusie, een printkop deponeert bindmiddel in binderjetting vóór het sinteren, en een gefocusseerde energiebron smelt poeder terwijl het door een mondstuk wordt gevoerd in gerichte energiedepositie.
Dit is de moeite waard om te scheiden van conventionele poedermetallurgie. Press-and-sinter PM tolereert onregelmatige, hoekige deeltjes omdat het poeder onder hoge druk wordt gecompacteerd voordat het wordt verwarmd. Additieve processen kunnen dat meestal niet. Het poeder moet vloeien, zich in een dunne, gelijkmatige laag verspreiden en energie consistent van de ene laag naar de andere absorberen. Dat is de reden dat AM-grondstof bijna altijd gas- of plasma-verstoven, bolvormig en strak gegradeerd is – de procesfysica vereist dit, niet de marketing.
Er is ook een praktische overlap die de moeite waard is om te weten. Poeders die zijn ontwikkeld voor lasercladding en thermisch spuiten zijn nauwe verwanten van printerpoeders: dezelfde vernevelingsroute, dezelfde metallurgie, vaak een andere maatsnede. Een leverancier die beide kanten begrijpt, kan u doorgaans veel vallen en opstaan besparen.
De belangrijkste poederfamilies en waar ze allemaal goed in zijn
De meeste industriële AM-poeders vallen in een handvol families. De onderstaande tabel is een ruwe kaart, geen regelboek: binnen elke familie zijn er tientallen cijfers, en het cijfer is veel belangrijker dan de familienaam.
| Poeder familie | Typische sterke punten | Waar het meestal wordt gebruikt |
|---|---|---|
| Op ijzer gebaseerd | Kosteneffectief, goede hardheid, gemakkelijk na te bewerken | Algemene machineonderdelen, gereedschappen, bekleding van stalen componenten |
| Op nikkel gebaseerd | Corrosiebestendigheid, taaiheid, goed gedrag bij hoge temperaturen | Chemische en procesapparatuur, aan de ruimtevaart grenzende onderdelen, bekleding |
| Op nikkel gebaseerd superalloy | Sterkte behouden bij hoge temperatuur, weerstand tegen oxidatie | Componenten met hete secties, hardware voor ovens, energieapparatuur |
| Op kobalt gebaseerd | Slijtvastheid, hete hardheid, weerstand tegen vreten | Klepzittingen, schroeven, pomponderdelen, hardface en bekleding |
| Op koper gebaseerd | Thermische en elektrische geleidbaarheid | Koellichamen, inductiecomponenten, geleidende inzetstukken |
| Carbide composiet | Zeer hoge hardheid, uitstekende slijtvastheid | Snij- en mijnbouwgereedschappen, slijtplaten, coatinglagen |
| Keramiek en oxide | Thermische barrière, isolatie, chemische inertie | Plasmagespoten coatings, oppervlakken met hoge temperaturen |
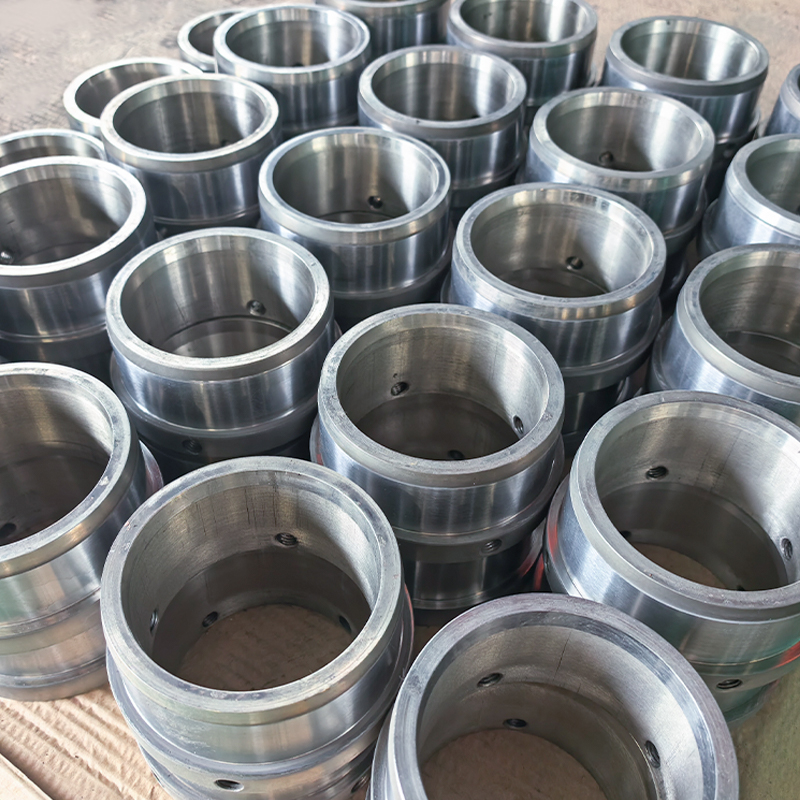
Op kobalt gebaseerde legeringen verdienen een speciale vermelding omdat ze het werkpaard zijn op het gebied van slijtagebescherming. Waar een onderdeel wrijft, glijdt of heet schurend contact ziet, presteert een kobaltkwaliteit vaak beter dan hardere maar brozere alternatieven. Juist omdat hetzelfde materiaal zowel een printer als een lastoorts bedient, hebben wij een breed assortiment van deze poeders.
 Op kobalt gebaseerde legeringspoeders voor slijtage en gebruik bij hoge temperaturen Blader door SD-Co-kwaliteiten van 28–53 HRC voor kleppen, matrijzen, rotors en slijtage-overlays; vergelijk de chemie en deeltjessneden voordat u fysiek gedrag beoordeelt. Bekijk Product →
Deeltjesgrootte, vorm en de specificaties die er toe doen
Twee poeders kunnen identieke chemiecertificaten dragen en zich totaal verschillend gedragen in de machine. Het verschil zit meestal in de fysieke kenmerken, en deze bespreken we als eerste met elke nieuwe klant.
Een poederspecificatie lezen
- Deeltjesgrootteverdeling: de snede moet passen bij de laagdikte en de machine. Een snede van 15–45 µm is geschikt voor fijne poederbedsystemen; 45–105 µm is typischer voor gerichte energieafzetting en elektronenbundelwerk.
- Bolvormigheid en oppervlaktetextuur: ronde, gladde deeltjes verspreiden zich gelijkmatig en vloeien goed. Satellieten en onregelmatige fragmenten veroorzaken strepen en inconsistent smelten.
- Stroomsnelheid en schijnbare dichtheid: deze vertellen u hoe het poeder zich zal gedragen in de trechter en de hercoater, niet alleen in een gegevensblad.
- Zuurstof- en stikstofgehalte: de meest voorkomende verborgen oorzaak van slechte taaiheid en lasfouten.
- Porositeit binnenin deeltjes: interne holtes kunnen het smelten overleven en verschijnen later als gasporositeit in het onderdeel.
- Vocht en vervuiling: vooral belangrijk bij hygroscopische kwaliteiten en na lange opslag.
Als je dieper wilt ingaan op de manier waarop de distributiecurve het echte bouwgedrag beïnvloedt, dan is onze opmerking hierover deeltjesgrootteverdeling doorloopt de praktische consequenties.
Hoe het poeder wordt gemaakt
Bijna elk metaalpoeder van AM-kwaliteit begint met een smelt. Gasverneveling breekt deze in druppeltjes af met inert gas onder hoge druk en stolt deze tot bijna bolvormige deeltjes – de meest gebruikelijke route voor nikkel-, kobalt- en ijzerkwaliteiten. Waterverneveling is goedkoper en sneller, maar levert onregelmatige vormen op. Daarom wordt het vooral gebruikt voor pers- en sintertoepassingen en sommige bekledingstoepassingen. Plasmaverneveling en centrifugale verneveling produceren zeer bolvormig poeder met een laag satellietgehalte en daarom domineren zij de meer veeleisende markten voor titanium en superlegeringen.
De atomiseringsstap is slechts de helft van het verhaal. Zeven, classificeren, mengen en verpakken bepalen of de specificatie die u ontvangt overeenkomt met de specificatie die u heeft besteld. In onze eigen fabriek wordt het poeder geproduceerd vanaf de ruwe smelt tot het afgewerkte, gezeefde product, wat de enige manier is om de zuurstofopname en de variatie tussen batches onder controle te houden.
Passend poeder voor uw proces
Er bestaat geen universeel ‘beste’ poeder – alleen het poeder dat het beste past bij een proces, een geometrie en een kostendoel. Poederbedfusie vereist fijne, vrij vloeiende sneden en weinig zuurstof. Gerichte energiedepositie is veel toleranter qua grootte, maar gevoelig voor voerconsistentie. Lasercladding zit daar ergens tussenin en werkt meestal het beste met een grovere, strak gecontroleerde snede, zodat het smeltbad stabiel blijft op snelheid.
Het helpt ook om na te denken over wat er na de bouw gebeurt. Een soort die mooi bewerkt kan worden, kan een slechte keuze zijn voor een onderdeel dat gepolijst moet worden, en een soort met uitstekende slijtvastheid kan moeilijk af te werken zijn. Door de route voor nabewerking vroegtijdig te bepalen, wordt de poederkeuze meestal beperkt tot twee of drie kandidaten.
 Lasercladlegeringspoeders in nikkel, kobalt en ijzer Beoordeel poeders op nikkel-, kobalt- en ijzerbasis plus carbidecomposieten, met sneden van 53–150 µm en hardheidsbereiken, om een shortlist van kwaliteiten te maken voordat u de nabewerking plant. Bekijk Product →
Hergebruik, verwerking en kwaliteitscontrole
Poeder is duur, dus bijna iedereen hergebruikt het. Dat is prima, binnen de perken. Elke cyclus stelt het materiaal bloot aan hitte, vocht en manipulatie, en de fractie fijne deeltjes groeit terwijl zuurstof naar boven kruipt. Een werkbare aanpak ziet er als volgt uit:
- Houd het aantal hergebruikcycli per batch bij en leg dit vast tijdens de build.
- Na elke opbouw opnieuw zeven en de verdeling vergelijken met de originele snede.
- Meet het zuurstofgehalte periodiek in plaats van aan te nemen dat het stabiel is.
- Verzegeld, droog en duidelijk geëtiketteerd bewaren; kruisbesmetting tussen legeringssoorten is veel gemakkelijker te veroorzaken dan te detecteren.
- Trek batches terug op basis van bewijs, niet op basis van gewoonte.
Voor kritieke onderdelen worden de meeste problemen met een eenvoudige inspectieroutine – chemie, distributie, stroming en een visuele controle onder vergroting – opgespoord voordat ze de machine bereiken.
Wanneer het poeder de printer verlaat
Niet elk slijtageprobleem rechtvaardigt een nieuw onderdeel. Een grote rol, een schroefblad of een pompplunjer wordt vaak veel economischer hersteld dan vervangen, en dit is waar dezelfde vernevelde poeders in een andere rol hun brood verdienen. Door lasercladden wordt een metallurgisch gebonden laag met minimale verdunning en zeer weinig vervorming op een versleten oppervlak afgezet, en het onderdeel wordt weer in gebruik genomen met een harder oppervlak dan het oorspronkelijk had.
Voor schurende en erosieve toepassingen zijn carbidehoudende thermische spuitpoeders vaak het betere antwoord, omdat ze een harde, goed hechtende laag opleveren bij een relatief lage warmte-inbreng.
 Wolfraamcarbide thermische spuitpoeders voor schurende slijtage Vergelijk kobalt-, nikkel- en NiCr-gebonden carbidekwaliteiten voor HVOF, plasma en bekleding, met gerapporteerde opties voor hardheid, chemie en deeltjesgrootte. Bekijk Product →
Vragen die de moeite waard zijn om te stellen voordat u een bestelling plaatst
- Tot welke maatsnede werd deze batch geclassificeerd en hoe ziet de werkelijke distributiecurve eruit?
- Wat zijn de gemeten zuurstof- en stikstofniveaus, niet de typische waarden?
- Welke vernevelingsroute werd gebruikt en hoe werden satellieten en boetes verwijderd?
- Kan de leverancier zowel het poeder als het vervolgproces, zoals cladden of spuiten, ondersteunen?
- Wat registreert hun batchtraceerbaarheid eigenlijk?
Een leverancier die deze zonder aarzeling beantwoordt, is doorgaans een leverancier die de stof begrijpt en niet alleen maar opslaat.
Additieve productiepoeders belonen een beetje geduld in de selectiefase. Begrijp de familie, dring aan op de fysieke specificatie, stem de snit af op het proces en houd de handlingdiscipline strak. Doe dat en de machine, de parameters en de kwaliteit van het onderdeel worden allemaal veel gemakkelijker te controleren – en het poeder is niet langer de variabele die je niet kunt verklaren.