
Carbidepoeder is het stille werkpaard achter enkele van de hardste componenten met de langste levensduur in de moderne industrie. Deze poeders bepalen hoe goed een oppervlak bestand is tegen slijtage, erosie en hitte, van het wolfraamcarbidegruis dat op een mijnboor is gebonden tot de chroomcarbidelaag die een papiermolenrol jarenlang laat draaien.
In deze gids delen we wat carbidepoeders eigenlijk zijn, hoe ze worden geproduceerd, hoe de belangrijkste families verschillen en wat u moet controleren voordat u er een specificeert. De onderstaande opmerkingen komen uit de dagelijkse werkzaamheden bij Jiangsu Crystal Additive Manufacturing Co., Ltd., waar we legerings- en carbidepoeders produceren en deze ook als coatings op klantonderdelen aanbrengen.
Wat is carbidepoeder?
Carbide poeder is een fijnverdeelde vorm van een carbideverbinding, wat betekent dat koolstof chemisch wordt gecombineerd met een metaal. De metaalpartner bepaalt de persoonlijkheid van het poeder, en daarom is de familie eerder breed dan alleenstaand:
- Wolfraamcarbide (WC) is de bekendste en hardste van de gebruikelijke carbiden en wordt overal gebruikt waar ernstige slijtage moet worden gestopt.
- Titaancarbide (TiC) biedt een hoge hardheid bij een lagere dichtheid en wordt vaak aangetroffen in cermet-snijplaten en staalgebonden gereedschappen.
- Chroomcarbide (Cr3C2) ruilt een beetje hardheid in voor uitstekende weerstand tegen oxidatie en hete corrosie.
- Vanadium-, niobium- en tantaalcarbiden komen in kleinere hoeveelheden voor als korrelgroeiremmers in hardmetalen en gereedschapsstaal.
- Boriumcarbide en siliciumcarbide bedienen niches waar extreem hoge hardheid of een laag gewicht belangrijker zijn dan taaiheid.
Eén punt dat voor grote verwarring zorgt bij de aanschaf: carbidepoeder is geen gecementeerd carbide. Gecementeerd carbide is het afgewerkte hardmetaal dat je krijgt na het persen en sinteren van poeder samen met een metaalbindmiddel zoals kobalt of nikkel. Het poeder is de grondstof; het gesinterde inzetstuk is het product. Houd dat onderscheid in gedachten en specificatiegesprekken worden een stuk eenvoudiger.
Hoe carbidepoeder wordt gemaakt
Carbothermische reductie en directe reactie
Voor wolfraamcarbide begint de klassieke route met wolfraamtrioxide gemengd met roet en verwarmd in een oven op ongeveer 1.400 tot 2.000 graden Celsius. De koolstof neemt de zuurstof af als koolmonoxide, en wat overblijft is wolfraamcarbide. Procestemperatuur, koolstofverhouding en verblijftijd bepalen of u uiteindelijk fijne monokristallijne WC krijgt of het hardere eutectische mengsel van WC en W2C, bekend als gesmolten carbide.
Malen, classificatie en agglomeratie
De gereageerde koek wordt vervolgens vermalen, gemalen en geclassificeerd. Jet- en kogelmalen verminderen de deeltjesgrootte, terwijl luchtclassificatie en zeven de verdeling in bruikbare kwaliteiten verdelen. Voor thermisch spuiten en lasercladding worden poeders vaak gesproeidroogd tot bolvormige agglomeraten en vervolgens gesinterd, wat een goede vloeibaarheid en een voorspelbaar smeltgedrag oplevert. Plasma-sferoïdisatie gaat nog een stap verder en produceert gladde, volledig dichte bollen voor poedertoevoerers die de strengste stromingseigenschappen vereisen.
Wat we bij elke batch controleren
- Deeltjesgrootteverdeling gemeten door laserdiffractie, niet alleen een zeefbereik.
- Totaal koolstof-, vrije koolstof- en zuurstofgehalte, aangezien zuurstof de vijand is van de hechting van coatings.
- Chemische samenstelling door XRF en ICP, inclusief sporenelementen die het corrosiegedrag beïnvloeden.
- Schijnbare dichtheid, kraandichtheid en Hall-stroomsnelheid voor voerconsistentie.
- Fase en microstructuur onder de microscoop, om de verhouding WC tot W2C te bevestigen.
Batch-tot-batch-stabiliteit is wat een leverancier van een bron scheidt. Wanneer een coatinglijn maandenlang dezelfde parameters hanteert, zal een verschuiving in de deeltjesgrootte of het zuurstofniveau zich uiten in porositeit of voortijdige slijtage, lang voordat dit in een certificaat zichtbaar wordt.
De belangrijkste carbidepoederfamilies in één oogopslag
De onderstaande tabel geeft een overzicht van de families die we het vaakst tegenkomen bij slijtage, corrosie en werk bij hoge temperaturen. Hardheidswaarden zijn typische microhardheidsbereiken voor de carbidefase en variëren afhankelijk van de kwaliteit, zuiverheid en meetmethode.
| Familie | Typische hardheid (HV) | Opvallende eigenschap | Gemeenschappelijk gebruik |
|---|---|---|---|
| Monokristallijn toilet | 1800-2400 | Blokvormige, scherpe korrels met hoge taaiheid | Snijgereedschappen, slijtplaten, boorinzetstukken |
| Gezekerd toilet / W2C | 2500-3000 | Hardste gewone wolfraamcarbide, uitstekende slijtvastheid | Hardfacing, HVOF-coatings op mijnbouw- en pomponderdelen |
| Titaancarbide (TiC) | 2800-3200 | Zeer hard, lage dichtheid, chemisch stabiel | Cermet-inzetstukken, staalgebonden gereedschap |
| Chroomcarbide (Cr3C2) | 1300-1800 | Uitstekende oxidatieweerstand bij hoge temperaturen | Afdichtingen, ketelbuizen, coatings voor hete secties |
| Nikkel-wolfraamcarbidemengsels | Matrijs 400-700 | Harde deeltjes in een taaie, corrosiebestendige matrix | Kleppen, pomphulzen, hydraulische stangen |
| Boriumcarbide (B4C) | 2900-3800 | Extreme hardheid met zeer lage dichtheid | Sproeiers, straalapparatuur, afscherming |
Wanneer één enkel carbide niet genoeg is, combineren composietpoeders harde fasen met een metalen matrix, zodat de coating zowel stoten als schuren kan verdragen. Deze combinatie is de reden dat veel van onze klanten overstappen van een zuivere hardmetaalsoort naar een composietkwaliteit zodra hun toepassing zowel glijslijtage als schokbelasting met zich meebrengt.
 Carbide-composietpoeder Ons Carbide Composite Powder is een hoogwaardig industrieel materiaal dat een verscheidenheid aan carbiden combineert. Het heeft een extreem hoge hardheid, slijtvastheid en uitstekende... Bekijk Product →
Het juiste carbidepoeder kiezen
Specificaties lijken vaak op elkaar, maar kleine verschillen veranderen de levensduur dramatisch. Dit zijn de variabelen die er in de praktijk het meest toe doen:
- Deeltjesgrootteverdeling. HVOF- en plasmasystemen hebben gewoonlijk een snede van -45 tot 15 micron, terwijl plasma-overgedragen boog- en lasercladding de voorkeur geven aan grovere fracties die soepel worden aangevoerd en efficiënt worden afgezet.
- Morfologie. Hoekige, gemalen poeders worden goed ingebed en zijn economisch; bolvormige, geagglomereerde en gesinterde poeders vloeien beter en produceren dichtere, uniformere coatings.
- Chemie en fasebalans. Totaal koolstof, vrije koolstof en de WC/W2C-verhouding bepalen zowel de hardheid als het risico op brosscheuren tijdens gebruik.
- Zuurstofgehalte en zuiverheid. Laag zuurstofgehalte beschermt de hechting en vermindert de porositeit; ongewenste metaalsporen kunnen de corrosieprestaties in chemische omgevingen verpesten.
- Matrix- of bindmiddelinhoud. Een hardere nikkel- of kobaltmatrix offert een beetje hardheid op voor slagvastheid en corrosiebescherming tussen de harde deeltjes.
- Consistentie in de tijd. Eén grote batch betekent weinig. Vraag hoe de leverancier de distributie en chemie tijdens productieruns controleert.
Als u een meer gedetailleerde vergelijking van kwaliteiten en productieroutes wilt, lees dan ons artikel over soorten carbidepoeder en specificaties loopt stap voor stap door de selectielogica.
Waar carbidepoeder aan het werk gaat
Thermisch spuiten is de toepassing met het grootste volume. Hoge snelheid autogeen-brandstof- en plasmaspuiten veranderen carbidepoeder in dichte, goed hechtende coatings op pompwaaiers, schuifafsluiterzittingen, afdichtingsringen en papier- of filmrollen. Lasercladding en plasma-overdrachtsbooghardfacing doen iets soortgelijks met een metallurgische verbinding, wat vaak het betere antwoord is voor onderdelen die worden blootgesteld aan zware schokken.
Buiten coatings is carbidepoeder het uitgangspunt voor snijplaten, boren, mijnhouweel, slijtplaten en een lange lijst machineonderdelen waar slijtage eenvoudigweg niet kan worden getolereerd. Landbouw, cement, staal, olie en gas en energieopwekking zijn er allemaal van afhankelijk, meestal zonder dat de exploitanten ooit het poeder zelf zien.
 Wolfraamcarbide thermisch spuitpoeder Composietcarbidelegeringen zijn ontworpen om de uitdagingen van nogal vreemde werkomstandigheden aan te gaan. Of het nu gaat om gaserosie bij hoge temperaturen, ernstige gesteenteslijtage of vervelling... Bekijk Product →
Van poeder tot afgewerkt slijtagedeel
Een voordeel van het werken met een producent die tevens een eigen coatingshop heeft, is continuïteit. Hetzelfde team dat de deeltjesgrootte en chemie controleert, kan advies geven over het depositieproces en vervolgens het voltooide onderdeel afleveren. Onze coatingdiensten omvatten lasercladding, autogeen spuitlassen, plasma-keramische coating, plasmacladding en supersonisch spuiten, wat betekent dat de aanbeveling de serviceconditie volgt en niet de verkoopcatalogus.
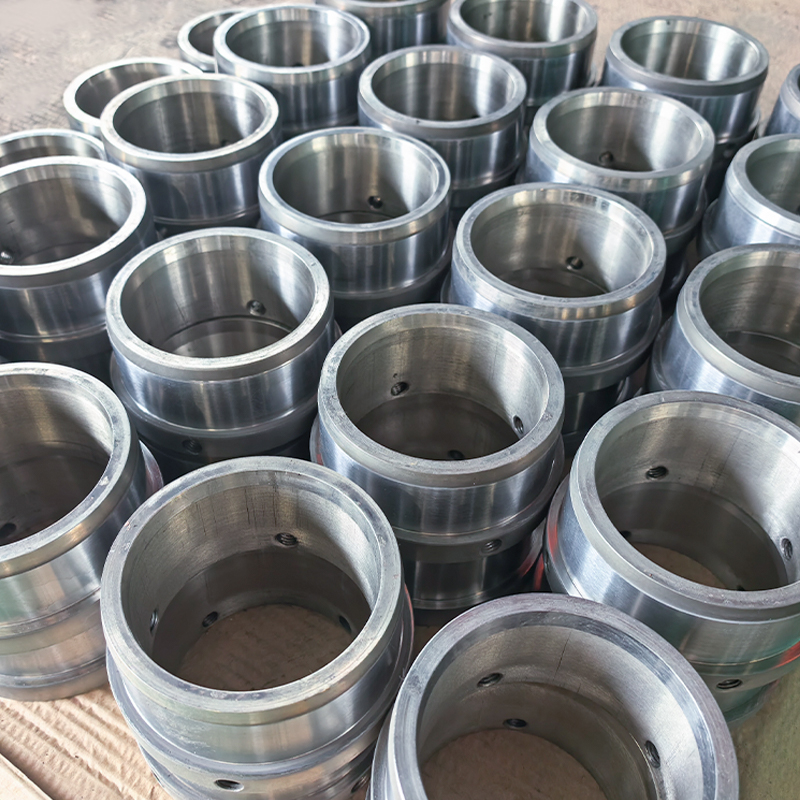
Die ketting eindigt in op maat gemaakte slijtagecomponenten: rollen, assen, bussen, bussen, plunjers en schroefelementen volgens tekening. Turbinelaagrollen, spiegelrollen, laminaire stromingsrollen en kraakpompplunjers delen allemaal dezelfde vereisten: een hard oppervlak over een taaie kern.
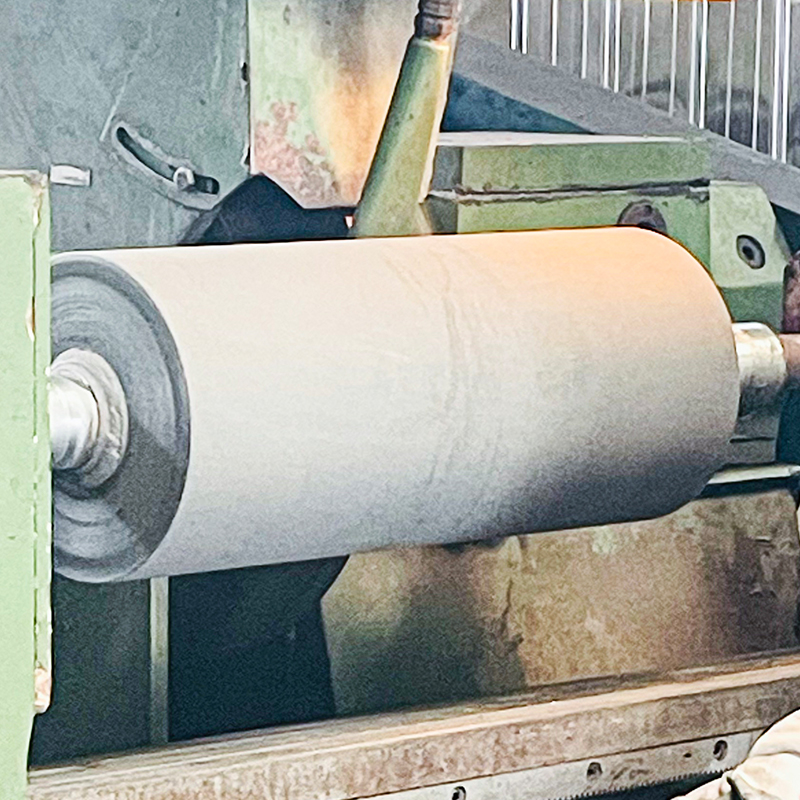 Aangepaste wolfraamcarbide gecoate rol Slijtvaste hardmetalen bussen op maat LEES MEER Bekijk Product →
Het kiezen van carbidepoeder is eigenlijk een gesprek over bedrijfsomstandigheden. Stuur ons het substraat, het slijtagemechanisme, de temperatuur, de verwachte laagdikte en het proces dat u wilt gebruiken, en we kunnen het bereik snel verkleinen in plaats van te gissen. Als je nog steeds de materiële kant verkent, begin dan met de poederfamilies in onze assortiment carbide- en legeringspoeders en match het cijfer met de functie. Die aanpak heeft ertoe geleid dat rollen, pompen en snijgereedschappen langer aan de slag zijn gegaan bij onze klanten, en het kost doorgaans minder dan het leren van de les in het veld.